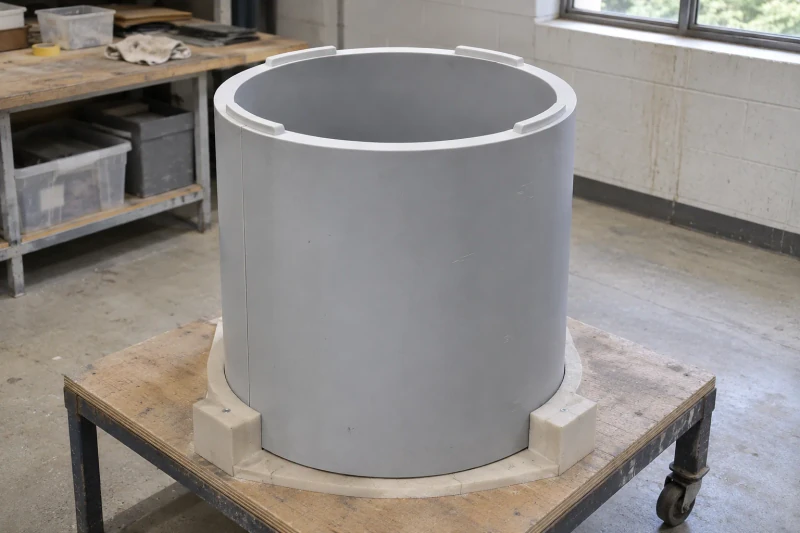
Une coque à âme en mousse dont les parois et joints sont développés ensemble.
Développez une coque cylindrique à peaux en composite verre-résine et âme en mousse de polyuréthane. Nous réalisons des sections échantillons selon votre alésage, votre construction de paroi et vos plans de raccordement avant de convenir des livraisons répétées.
Dégagement intérieur, diamètre extérieur et constitution âme-peau suivent l’assemblage associé.
- Nous fabriquons
- Peaux en composite verre-résine et âme en mousse
- Nous coordonnons
- Diamètre intérieur et rebord sur mesure
- Vous recevez
- Échantillons de développement
Loger l’âme et les peaux entre deux diamètres fixes.
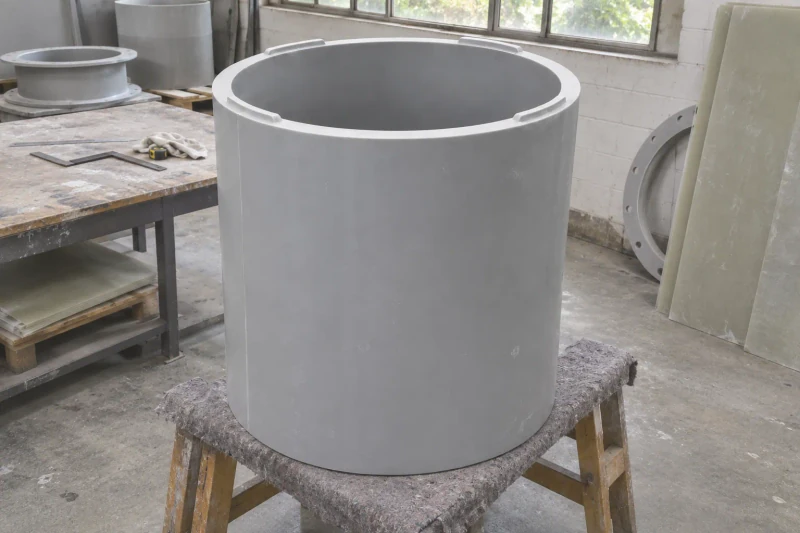
Une coque cylindrique à âme en mousse réunit plusieurs dimensions dans une seule pièce. L’intérieur doit conserver le jeu requis, l’extérieur doit tenir dans l’espace disponible, et l’âme et les peaux en composite verre-résine se placent entre les deux. Son bord d’extrémité et son joint latéral doivent aussi s’adapter à l’ensemble adjacent.
Jeu intérieur et encombrement extérieur
L’alésage requis et le diamètre extérieur disponible définissent une enveloppe fixe pour la paroi de coque.
Âme et peaux dans une même paroi
La qualité et l’épaisseur de l’âme ainsi que les couches de composite verre-résine doivent être compatibles avec l’usage et l’exposition indiqués.
Bords et joints adaptés à l’assemblage
Les languettes d’extrémité et le joint latéral nécessitent une méthode de fixation et un agencement d’accostage définis.
Comment nous adaptons les pièces.
Diamètre intérieur et dimensions de paroi
Le diamètre intérieur, le diamètre extérieur et la longueur sont définis ensemble, avec les jeux nécessaires aux pièces adjacentes.
Âme et peaux en composite verre-résine
La qualité et l’épaisseur de l’âme ainsi que les couches de composite verre-résine sont choisies selon l’usage, la température et l’exposition prévus, plutôt qu’à partir d’une construction standard.
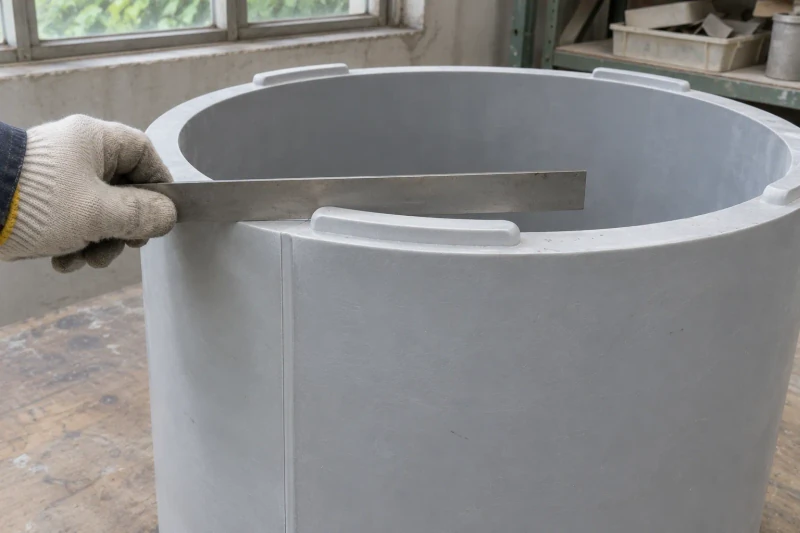
Bord, languettes et joint latéral
Le bord d’extrémité, les languettes et le joint latéral suivent votre plan. Leur mode de fixation et les charges qu’ils peuvent supporter sont définis pendant le développement.
Fabriquer le tronçon échantillon
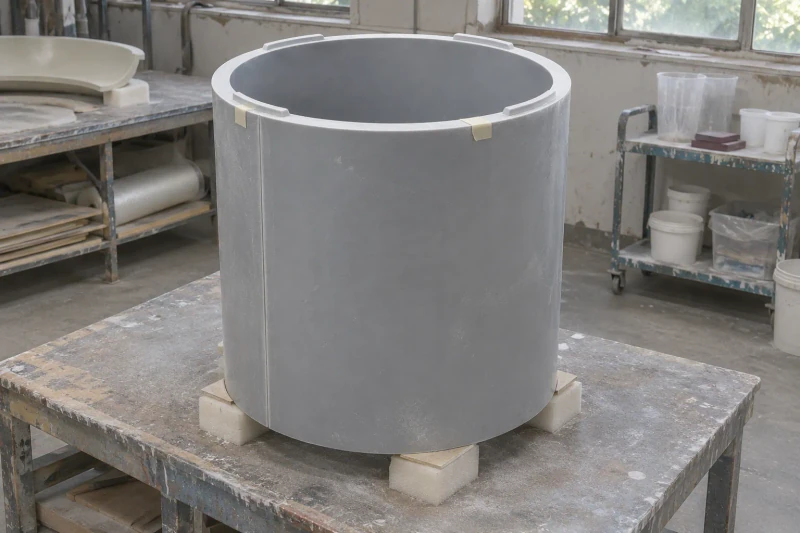
Nous formons l’âme en mousse et les peaux en composite verre-résine selon la géométrie convenue, avec le bord, les languettes et la préparation du joint latéral spécifiés. Votre équipe vérifie le jeu intérieur, la circularité et l’ajustement aux pièces adjacentes. Nous consignons la construction acceptée ; les livraisons répétées sont discutées une fois les vérifications convenues achevées.
Vérifiez la section physique avant les livraisons répétées.
Une section physique de coque permet d’examiner ensemble l’alésage, la construction de paroi et les interfaces d’extrémité. L’équipe chargée de l’équipement peut valider l’ajustement et la constitution définie de l’âme et des peaux avant de commander des pièces en série.
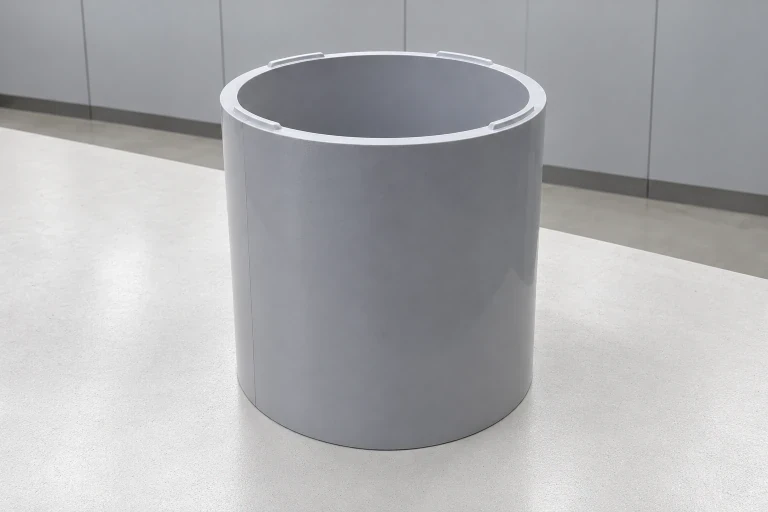
Une section à vérifier physiquement
L’échantillon réunit le jeu de l’alésage et les dimensions de paroi.
Âme et peaux définies ensemble
La construction suit un agencement convenu de matériaux et d’épaisseurs.
Extrémités d’assemblage étudiées en amont
Les bords, les languettes et le joint latéral suivent l’assemblage environnant.
Dimensions et options de conception
- Construction
- Peaux en composite verre-résine et âme en mousse
- Géométrie sur mesure
- Votre alésage, votre longueur et votre détail de bord
- Stade de fourniture
- Échantillons de développement
Configurations de coque d’échantillon
Le jeu intérieur, l’âme en polyuréthane et les peaux en composite verre-résine sont définis sur un même plan de coupe. L’intégration du bord d’extrémité et du joint longitudinal à l’échantillon permet de vérifier la construction de paroi et l’ajustement sur la même pièce.
Tronçon échantillon cylindrique ouvert
Une section circulaire complète montre ensemble l’alésage, la circularité et la paroi stratifiée. La face d’extrémité montre le centre creux, la bande d’âme en mousse et les fines peaux intérieure et extérieure.
Bord d’extrémité avec languettes locales
De courtes languettes peuvent être ajoutées au bord d’extrémité pour s’adapter à l’ensemble adjacent. Leur position, hauteur et fonction sont convenues avec les détails du bord et de la tranche d’âme avant la fabrication de l’échantillon.
Échantillon d’étude de la jonction longitudinale
Un joint latéral ouvert expose la constitution de paroi et les bords d’accostage pendant le développement. La position de séparation, le bord de l’âme et la méthode de jonction découlent de votre cahier des charges d’assemblage et sont vérifiés sur l’échantillon.
Sections courtes pour assemblage axial
Des modules plus courts conviennent aux assemblages ou aux trajets de manutention qui limitent la longueur des sections. L’alignement des extrémités, la fermeture de la tranche d’âme et le joint entre modules sont convenus avant de fixer les longueurs de livraison.
Alésage, diamètre extérieur et constitution de paroi
Un plan de coupe définit l’espace intérieur de la coque et les couches qui l’entourent. La longueur de la coque et les pièces adjacentes utilisent des références d’extrémité communes, tandis que l’âme et chaque peau en composite verre-résine sont spécifiées séparément.
- Di · diamètre intérieur utile
- L’alésage fini tient compte du diamètre intérieur, de la tolérance de circularité et du jeu avec la pièce adjacente. Tout revêtement ou couche de surface intérieure réduit l’alésage utile.
- Do · encombrement extérieur
- Le diamètre extérieur maximal définit l’encombrement de la coque. Pour une section concentrique, l’épaisseur totale de paroi, soit les deux peaux et l’âme, est égale à (Do - Di)/2.
- L · longueur axiale
- Les deux extrémités sont positionnées depuis la référence d’assemblage ; la longueur, l’équerrage des faces et les positions des sections adjacentes sont définis ensemble. Les languettes saillantes sont cotées séparément.
- Épaisseurs de l’âme et des peaux
- Le plan de coupe définit la qualité et l’épaisseur de l’âme en polyuréthane et la constitution intérieure et extérieure en composite verre-résine. L’âme constitue une partie de la paroi totale ; son collage et sa fermeture d’extrémité sont représentés séparément.
Bord d’extrémité, languettes et joint latéral
Le bord, les languettes et le joint latéral peuvent être intégrés à l’échantillon pour examiner ensemble leur ajustement et leur construction de tranche.
- A · fermeture de l’âme et continuité des peaux
- Le détail du bord montre la terminaison de la peau intérieure, de l’âme et de la peau extérieure, y compris la fermeture de tranche, la préparation du collage et la finition de la face d’extrémité selon l’exposition et l’agencement d’accostage.
- B · languettes de bord et alignement des extrémités
- Les positions des languettes suivent le plan d’assemblage. Les zones de contact, le jeu, la charge admissible, la hauteur et l’épaisseur sont coordonnés avec leur rôle de fixation et la section adjacente.
- C · zone de jonction longitudinale
- Le détail du joint latéral définit sa forme, sa méthode d’assemblage, son accès et son inspection, y compris toute préparation au collage, à l’étanchéité ou aux fixations. Les pièces adjacentes et la quincaillerie sont listées séparément.
Vérifications de développement
- Fonction et exposition
- Les enveloppes isolantes, pièces structurelles et pièces en service avec des fluides ont des besoins de construction et d’essai différents. La température, les fluides et les charges déterminent les points que l’échantillon doit valider.
- Étude des couches et des joints
- Les relevés relatifs à l’âme et aux peaux, les contrôles d’adhérence et la revue d’ajustement suivent le plan d’inspection convenu. Tout essai thermique, de pression ou de charge est spécifié par projet pour l’assemblage échantillon convenu.
- Acceptation de l’échantillon et livraisons répétées
- L’alésage, la circularité et les détails de bord et de joint acceptés sont consignés après examen. L’anneau d’extrémité et les languettes sont protégés pendant le transport ; les livraisons répétées sont convenues après la phase de développement.