Un capot de chariot élévateur qui dégage les équipements situés dessous.
Capots sur mesure en composite verre-résine avec centre surélevé, bords latéraux retournés et points de fixation préparés, finis dans la couleur de gelcoat nécessaire à votre équipement.
Le sommet relevé, le détourage périphérique et les fixations renforcées suivent la machine et le trajet de retrait.
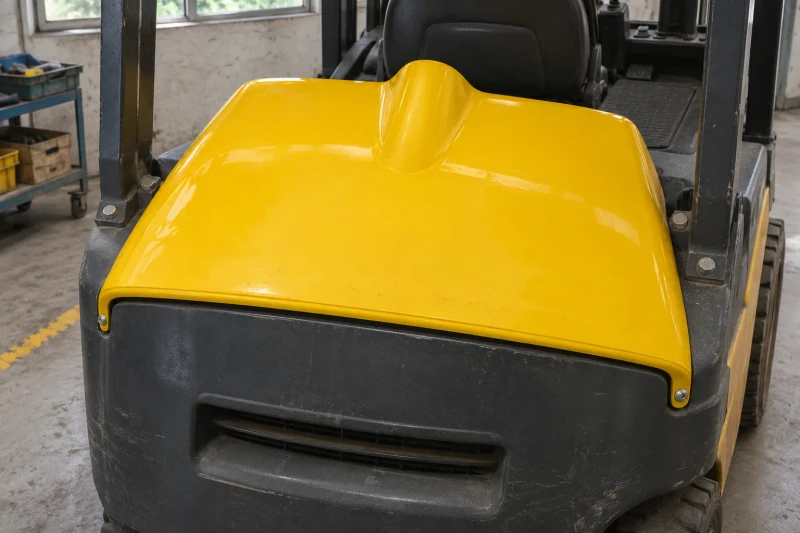
- Composant
- Capot moulé en composite verre-résine, face gelcoat
- Ajustement
- Réalisé selon l’implantation de votre machine
- Dimensions du projet
- Référence : 820 × 580 × 150 mm
Adapter la face extérieure à l’équipement dessous.
Un capot de chariot élévateur doit suivre l’équipement situé dessous autant que l’aspect extérieur. Son centre surélevé offre l’espace spécifié au-dessus de la machine, tandis que le pourtour et les fixations doivent correspondre à la carrosserie environnante.
Dégagement sous le bombement surélevé
La grande face moulée doit couvrir l’équipement tout en dégageant les composants dessous.
Fixations accessibles sur la machine
Les positions de montage nécessitent des renforts et de l’espace pour que le technicien atteigne les fixations.
Un pourtour permettant la dépose par levage
Le bord du capot doit correspondre à la carrosserie environnante et à la direction de dépose d’entretien prévue.
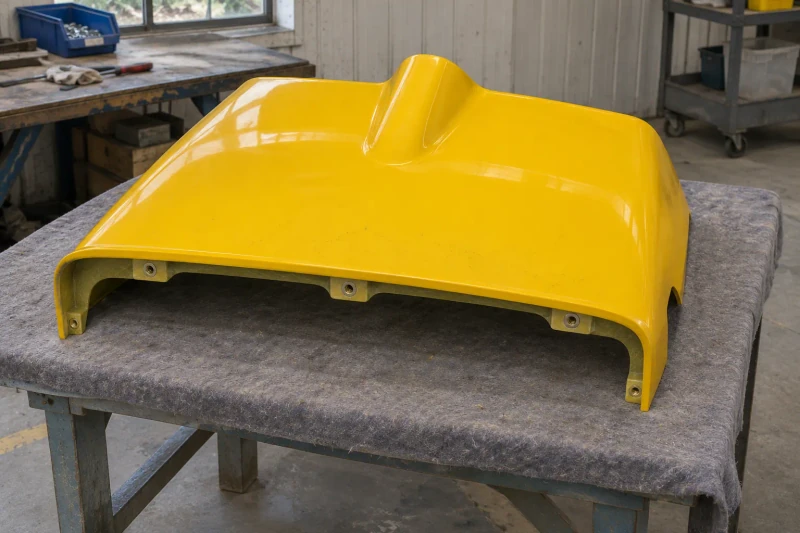
Comment nous adaptons les pièces.
Espace libre sous le bombement surélevé
Le bombement et la large face sont formés d’après votre plan d’équipement, en conservant le dégagement indiqué au-dessus des pièces dessous. Les retours latéraux sont détourés là où des composants mobiles passent à proximité.
Points de fixation adaptés à la machine
Des trous ou réservations d’inserts se trouvent aux positions de montage spécifiées, avec des renforts locaux derrière. Ils sont placés là où le technicien peut atteindre les fixations.
Bords détourés pour la dépose d’entretien
Le pourtour est détouré selon la carrosserie environnante et la direction de dépose par levage lors de l’entretien. Couleur de gelcoat et aspect de surface sont convenus pour la grande face visible.
Mouler le profil et préparer les bords
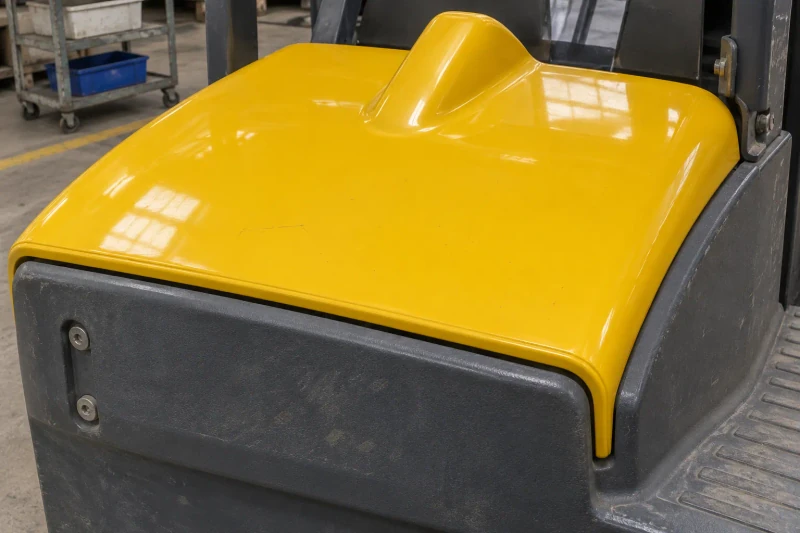
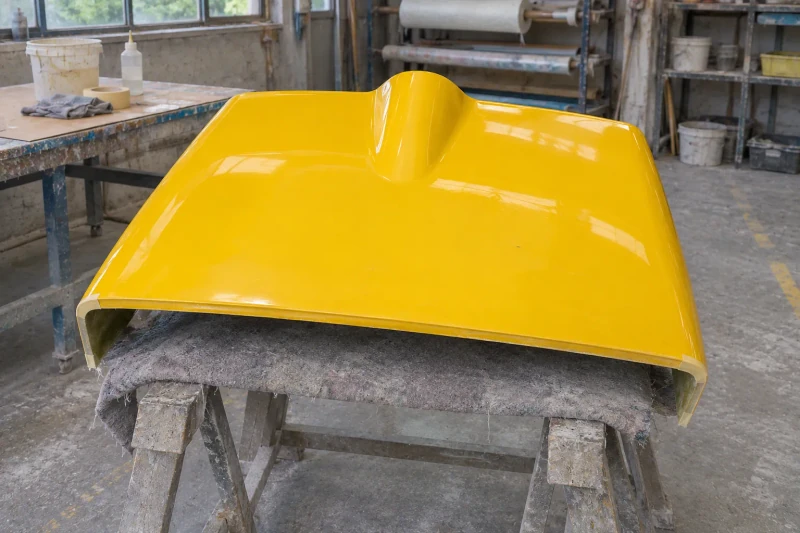
Nous moulons le capot avec face gelcoat et dispositions de fixation spécifiées, puis détourons le pourtour et préparons les points de montage. Le premier capot est contrôlé sur votre machine ou un gabarit convenu pour le dégagement des bords et la dépose. Les capots de production suivent la pièce acceptée et sont emballés pour protéger face et bords.
Zones de montage préparées. Dégagement de dépose prévu.
Le capot réunit son enveloppe de dégagement, son pourtour de détourage et ses références de fixation. L’équipe machine peut examiner la première pièce par rapport à l’équipement et à sa direction de dépose d’entretien avant de reproduire la coque.
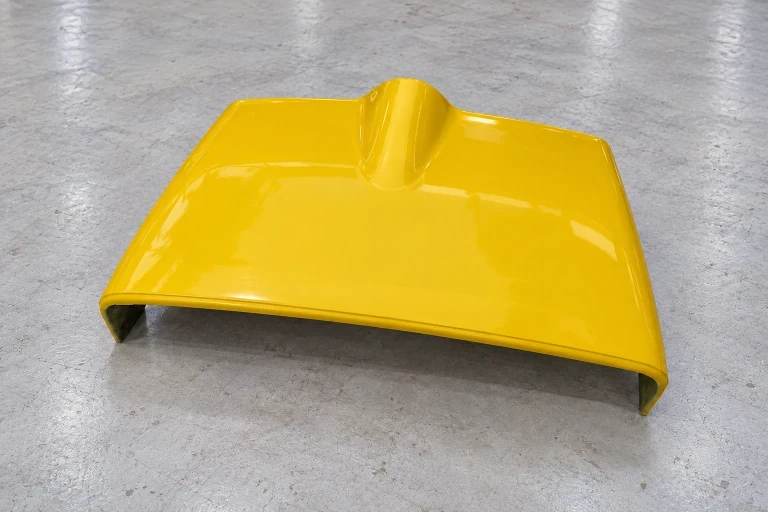
Dégagement intégré au capot
Le profil surélevé suit l’équipement situé dessous.
Positions de montage préparées
Les zones de fixation renforcées suivent les interfaces de la machine.
Dépose étudiée avec le détourage
Les bords périphériques suivent la direction de levage prévue pour l’entretien.
Dimensions et options de conception
- Dimensions de référence de la pièce
- 820 × 580 × 150 mm
Forme du capot de chariot élévateur et accès d’entretien
La face courbe, le bombement et les retours latéraux sont formés ensemble autour de la machine. Le dégagement sous le bombement, la profondeur des bords et toute division dépendent des points de montage et du chemin nécessaire à la dépose d’entretien.
Capot monobloc avec centre surélevé
Un bombement arrière étroit et arrondi se fond dans la large face courbe, laissant de la place à l’équipement dessous. Le bord avant arqué et les retours latéraux rejoignent la carrosserie environnante.
Côtés en retour plus profonds
Des retours latéraux plus longs descendent le capot jusqu’à la ligne de carrosserie et masquent davantage la machine. Des dégagements au bord inférieur évitent le contact des côtés plus profonds avec les pièces voisines lors de la dépose par levage.
Section avant démontable séparément
Un joint transversal sépare la large face avant de la section arrière surélevée lorsqu’un capot monobloc ne peut pas être retiré par le chemin d’entretien. Cette division modifie aussi les détails d’appui et de fixation au joint.
Plages de montage en sous-face
Les plages renforcées en sous-face portent les trous de fixation ou réservations d’inserts à vos points d’attache. Leurs positions permettent à un outil d’atteindre chaque fixation au-delà des retours latéraux.
Dimensions clés du capot
W et D décrivent l’emprise totale, tandis que H mesure le bombement au-dessus du repère de montage. La surface intérieure doit aussi laisser du dégagement autour de l’équipement sous la coque.
- W · largeur hors tout
- La largeur totale, les variations de largeur et les rayons d’angle suivent la carrosserie environnante.
- D · profondeur avant-arrière
- La profondeur totale comprend la courbe du bord avant et la limite arrière. Le bombement et toute division sont positionnés à partir du même repère.
- H · hauteur du bombement au-dessus du repère de montage
- La hauteur extérieure du bombement se mesure depuis le plan de montage. L’enveloppe de l’équipement définit aussi le dégagement utile sous la coque.
- Retours latéraux et détails de montage
- Les retours latéraux comportent au besoin des dégagements en bord pour les pièces voisines. Les positions de trous ou d’inserts doivent aussi laisser l’espace aux outils pour libérer les fixations.
Dégagement, accès aux fixations et dépose du capot
Le premier capot est contrôlé sur la machine ou un gabarit convenu avant production. La coupe montre la coque au-dessus d’une enveloppe d’équipement en pointillés, avec le jeu et la direction de levage indiqués.
- A · dégagement autour de l’équipement
- Le bombement intérieur, la large face et les retours latéraux sont contrôlés par rapport à l’équipement, y compris le dégagement nécessaire autour des pièces mobiles.
- B · fixation et contact du bord
- Points de fixation, renforts et surfaces d’accouplement sont positionnés d’après votre plan, y compris les zones d’appui du capot et celles nécessitant un jeu. Les fixations sont fournies uniquement si elles figurent au devis.
- C · Trajet de dépose
- Le dégagement de levage après libération des fixations détermine si un capot monobloc peut être retiré. Si l’espace est limité, le détourage des bords ou une section avant divisée peut être étudié avant l’outillage.
Aspect de surface, constitution et premiers contrôles d’ajustement
- Couleur et surface du gelcoat
- La couleur du gelcoat et l’aspect de surface couvrent la large face et le bombement. Une référence de carrosserie existante aide à harmoniser l’aspect lorsque le capot est voisin d’autres panneaux.
- Structure et bords préparés
- La constitution du stratifié et les renforts locaux dépendent de l’usage de la machine et du montage du capot. Le pourtour est détouré selon la carrosserie voisine et les dégagements spécifiés.
- Contrôles du premier montage et emballage
- L’échantillon accepté est contrôlé sur la machine ou le gabarit pour l’ajustement des bords, l’accès aux fixations et la dépose. Les capots finis sont calés dans l’emballage pour protéger la face et les retours latéraux.